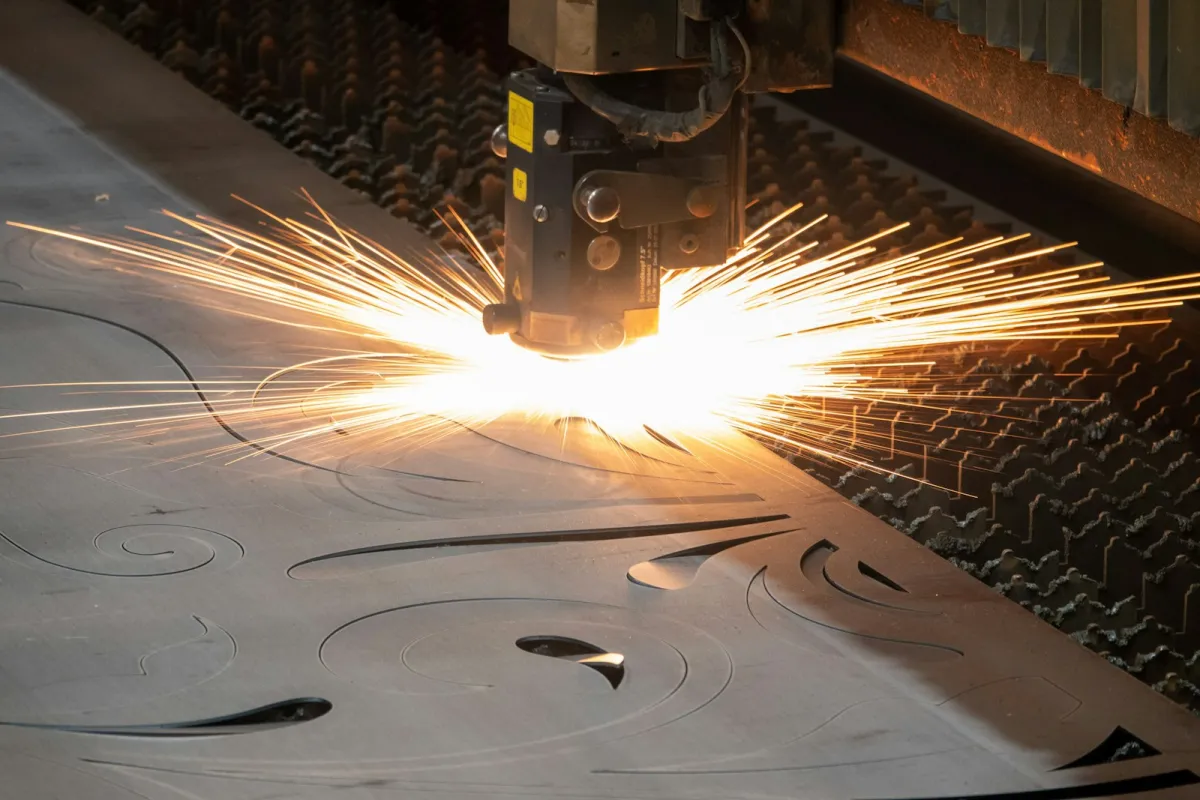
Fiber ve CO2 lazer kesim tezgâhlarında chiller iki ayrı sıcaklık üretir: rezonatör devresi tipik olarak 20–25 °C'de, optik ve kesim kafası devresi çiy noktasının üzerinde 28–32 °C'de tutulur. Isı yükü ışın gücünün 2–3 katıdır; 6 kW'lık bir fiber kaynak için 13–15 kW soğutma kapasitesi gerçekçi bir başlangıçtır.
Lazer kesimde ısı nereden geliyor
Lazer kesim tezgâhında soğutulan şey kesilen sac değil, ışını üreten kaynağın kendisidir. Fiber lazerlerde pompa diyotları, kazanç fiberi ve sürücü kartları çekilen elektriğin büyük bölümünü ısıya çevirir; duvar prizi verimi tipik olarak %30–40 bandındadır. %35 verimle çalışan 6 kW'lık bir fiber kaynak şebekeden yaklaşık 17 kW çeker, bunun 11 kW kadarı ısı olarak suya geçer. CO2 lazerlerde denklem daha ağırdır: elektrik–ışın dönüşümü %10–15 mertebesinde kaldığı için aynı ışın gücünde soğutulacak ısı üç-dört katına çıkar. Bu yüzden aynı nominal güçteki iki tezgâh, kaynak teknolojisi farklıysa bambaşka kapasiteler ister.
İkinci yük kalemi optik yoldur. Kolimatör, odak merceği yuvası, kesim kafası gövdesi ve yüksek güçlerde fiber çıkış konnektörü suyla soğutulur. Bu elemanların soğurduğu güç ışın gücünün küçük bir yüzdesidir; sorun büyüklüğü değil hassasiyetidir — birkaç yüz watt'lık bir soğurma bile mercek grubunda odak konumunu kaydırmaya yeter. Bakır, pirinç ve alüminyum gibi yansıtıcı malzemeler kesilirken geri yansıyan ışın da bu devreye eklenir; delme anında ve kalın malzemede yansıma en yüksek seviyededir.
Yükün karakteri de sıradan bir proses yükünden farklıdır. Kesim başladığında yük saniyeler içinde tam değerine çıkar, sac değişiminde ve iki nesting arasında neredeyse sıfıra iner. Bir su soğutma grubunun bu basamaklı yükte set noktasını dar bir bantta içinde tutması, toplam kapasitesinden çok kademe yapısına ve devredeki su hacmine bağlıdır.
Tipik çalışma değerleri: tek makine, iki sıcaklık
Lazer kesim tezgâhları çoğunlukla iki ayrı su sıcaklığı ister. Rezonatör devresi soğuk ve dar toleranslıdır; optik devre ise bilinçli olarak sıcak tutulur, çünkü mercek ve kafa yüzeylerinin ortam çiy noktasının üzerinde kalması gerekir. Aşağıdaki değerler sektörde yaygın olarak karşımıza çıkan aralıklardır; bağlayıcı olan her zaman tezgâh üreticisinin föyüdür.
| Devre | Tipik hedef su sıcaklığı | Tolerans | Bandı belirleyen sebep |
|---|---|---|---|
| Fiber rezonatör / pompa diyotları | 20–25 °C | dar bir bantta | Diyot dalga boyu sıcaklıkla kayar, emilim tepesinden uzaklaşınca verim düşer |
| CO2 rezonatör | 18–22 °C | dar bir bantta | Deşarj tüpü ve rezonatör geometrisinin boyutsal kararlılığı |
| Optik, kesim kafası, fiber kablo | 28–32 °C | ±2–3 °C | Yüzey sıcaklığı ortam çiy noktasının üzerinde kalmalı |
Devre üzerindeki sıcaklık farkı genellikle 3–5 K aralığında seçilir. Tolerans daraldıkça ΔT'yi küçültüp debiyi büyütmek işe yarar: aynı ısıyı daha çok suyla taşırsanız, yük basamak yaptığında dönüş suyunun sıcaklığı daha az sıçrar. Pratikte grup çıkışında 5 K ile çalışıp tezgâh devrelerini ikincil pompayla 2–3 K'ya çeken kurgular tercih edilir. Föyde debinin yanında bir de asgari basınç şartı yazar; uzun hatlarda bu şart, çoğu zaman kapasiteden önce pompa seçimini belirler.
Bu uygulamanın üç kritik riski
Su kimyası ve malzeme uyumu
Fiber ve CO2 kaynakların büyük çoğunluğu deiyonize su ister ve iletkenlik için bir üst sınır verir. Sebep çift yönlüdür: iletken su, farklı metallerin bir arada bulunduğu soğutma bloklarında galvanik korozyonu hızlandırır; CO2 tüplerinde ise yüksek gerilim nedeniyle kaçak akım riski doğar. Buna karşılık aşırı saf su da masum değildir — iyonu alınmış su agresiftir, temas ettiği metalden iyon çekerek iletkenliği kendi kendine yükseltir. Bu yüzden iletkenlik bir hedef değil bir banttır ve bypass hattındaki karışık yataklı reçine kartuşuyla bant içinde tutulur.
Sahada işleyen çözüm, deiyonize devreyi grubun devresinden ayırmaktır: plakalı bir ara eşanjör, bir tarafta grubun normal su devresini, diğer tarafta küçük hacimli ve malzeme uyumu denetlenmiş DI devresini tutar. Bu kurguda eşanjörün 2–3 K'lık yaklaşma farkını hesaba katmak gerekir; tezgâh 22 °C istiyorsa grup 19–20 °C su üretmelidir.
Çiy noktası ve yoğuşma
Optik yüzeyde oluşan tek bir damla su, ışın altında kalınca merceği kalıcı olarak bozar. Bu yüzden optik devrenin sıcaklığı ortam çiy noktasına göre seçilir:
- 28 °C ortam, %75 bağıl nem: çiy noktası yaklaşık 23,1 °C
- 30 °C ortam, %60 bağıl nem: yaklaşık 21,4 °C
- 35 °C ortam, %65 bağıl nem: yaklaşık 27,4 °C
Nemli bir yaz gününde çiy noktasının 27 °C'ye çıkması, optik devrenin neden 28–32 °C bandında tutulduğunu tek başına açıklar. Aynı hesap soğuk devre için de bir uyarıdır: 20–22 °C'de dolaşan hat, atölye havasının çiy noktasının epeyce altındadır ve yalıtılmazsa boru boyunca terler. Kapalı hücreli yalıtım ve ekleri kapatılmış buhar bariyeri bu uygulamada tercih değil, zorunluluktur.
Kondenser kirlenmesi ve yaz tepe yükü
Sac işleme atölyesi temiz bir ortam değildir: kesim dumanı, metal tozu, sacın üzerindeki yağ filmi ve emiş sistemindeki kaçaklar havada dolaşır. Hava soğutmalı bir grubun kondenser kanatları bu ortamda beklenenden çok daha hızlı tıkanır; kanat üzerindeki yağlı toz tabakası hava debisini düşürür, yoğuşma basıncını yükseltir ve kapasiteyi tam yaz gününde, yani en çok ihtiyaç duyulduğu anda kırar. KPLN serisinin kataloglanan kapasiteleri 12/7 °C su ve 35 °C ortam koşulunda geçerlidir; 40 °C'yi gören bir çatıda ya da kirli emişte gerçek kapasite bunun altına iner. Seçimi nominal koşula değil, tesisin gerçek tepe koşullarına göre yapıyoruz.
Örnek kapasite hesabı: üç tezgâhlı bir sac atölyesi
İki adet 6 kW ve bir adet 12 kW fiber lazer kesim tezgâhı bulunan bir atölyeyi ele alalım. Kaynak verimini %35 kabul ediyoruz.
- 6 kW kaynak: 6 / 0,35 = 17,1 kW elektrik girişi, 11,1 kW atık ısı. Optik devre, fiber kablo ve kabin kayıplarıyla birlikte tezgâh başına yaklaşık 13 kW.
- 12 kW kaynak: 12 / 0,35 = 34,3 kW giriş, 22,3 kW atık ısı; aynı paylarla yaklaşık 26 kW.
- Toplam ısı yükü: 13 + 13 + 26 = 52 kW.
Bu yükte eşzamanlılık indirimi uygulamıyoruz. Üç tezgâhın aynı anda kesmesi her vardiyada olmasa da, tolerans dar bir bantta olduğunda tasarımı en kötü ana göre yapmak gerekir. 52 kW için KPLN 55.2 (55,8 kW, 48.000 kcal/h) uygun bir seçimdir; iki kompresörlü olması kısmi yükte kademeli çalışmaya, dolayısıyla set noktasının daha az salınmasına imkân verir.
Debiyi taşınan ısıdan çıkarıyoruz. Q = m · c · ΔT bağıntısında suyun özgül ısısını 4,18 kJ/kg·K, grup tarafındaki sıcaklık farkını 5 K alırsak:
m = 52 / (4,18 × 5) = 2,49 kg/s ≈ 8,96 m³/h
KPLN 55.2'nin 9,6 m³/h su debisi bu değeri karşılıyor. Tezgâh tarafında ΔT'yi 3 K'ya çektiğimizde 13 kW'lık bir makinenin ihtiyacı m = 13 / (4,18 × 3) = 1,04 kg/s, yani yaklaşık 3,7 m³/h — dakikada 62 litre mertebesinde. Grup debisi ile tezgâh debilerinin bu farkını dengelemek için araya hidrolik ayırıcı veya tampon deposu koymak gerekir.
Hacim kontrolü en az kapasite kadar belirleyicidir. 26 kW'lık tezgâh kesmeyi bıraktığında yük tek adımda düşer; grubun bu adımı yakalaması yaklaşık 90 saniye sürüyorsa, sıcaklığın 1 K'dan fazla sapmaması için gereken su hacmi V = Q · t / (ρ · c · ΔT) = 26 × 90 / (4,18 × 1) ≈ 560 litre çıkar. KPLN 55.2'nin 250 litrelik tankı ile boru hacmi bunun bir bölümünü karşılar, kalanı için hatta ilave denge tankı planlıyoruz. Atölye ileride dördüncü bir tezgâh düşünüyorsa seçimi baştan KPLN 100.2 tarafına kaydırmak, sonradan ikinci bir grup eklemekten genellikle daha ekonomik oluyor.
Soğutma tarafı yetersiz kalırsa
Şehir suyuyla tek geçişli çalışmak lazer kaynağı için gerçek bir seçenek değildir: iletkenlik ve sertlik kontrolsüzdür, dar kanallı soğutma bloklarında kısa sürede kireç birikir ve su sıcaklığı mevsime göre 10 °C ile 25 °C arasında gezinir. Soğutma kulesi de rezonatör devresini tek başına besleyemez; kule suyunun sıcaklığı yaş termometre sıcaklığına bağlıdır ve nemli günlerde 28–30 °C'nin altına inemez.
Sıcaklık banttan çıktığında ilk tepkiyi tezgâhın kendisi verir. Kaynağın koruma devresi önce gücü kısar, sonra ışını keser; kesim sacın ortasında durduğunda o sac ıskartadır ve nesting yeniden kurulmadan üretime dönülemez. Bandın içinde kalan ama kayan sıcaklıklar daha sinsidir: pompa diyotlarının dalga boyu sıcaklıkla tipik olarak 0,3 nm/K mertebesinde kayar, emilim tepesinden uzaklaşan pompa ışığı verimi düşürür, düşen verim daha çok ısı üretir ve döngü kendini besler. Yarı iletken bileşenlerde her 10 K'lık sıcaklık artışının ömrü kabaca yarıya indirdiği kabul edilir; diyot bloğu ise bir lazer kesim tezgâhının en pahalı yenileme kalemidir.
Optik tarafta ısınmanın karşılığı odak kaymasıdır. Program dosyasındaki parametreler aynı kalsa bile kesim kenarında çapak başlar, kalın sacda kesme hızı düşer, delme süresi uzar ve koruyucu cam sarfiyatı artar. Operatör bunu çoğu zaman bir optik arızası sanıp camı değiştirir; kaynak suyun sıcaklığındadır. Yoğuşma devreye girdiğinde ise sonuç tek seferde ve kalıcıdır.
Kurulum ve işletme notları
- Grubu duman emiş sisteminin atış noktasından ve tezgâh egzozundan uzağa yerleştirin; kondenser emişine sıcak ve yağlı hava dönmesi kapasiteyi doğrudan düşürür.
- Emiş ve üfleme yönlerinde serbest açıklık bırakın. Birden fazla grup yan yana konumlanacaksa üfleme yüzeyleri birbirine bakmasın.
- Kondenser temizliğini bu sektörde takvime bağlayın; sac atölyesinde aylık kontrol, yılda bir yapılan genel bakımdan daha çok iş görür.
- Soğuk hattı kapalı hücreli malzemeyle yalıtın ve buhar bariyerinin eklerini kapatın. Hesaplanan çiy noktası, hangi hatların terleyeceğini kurulumdan önce söyler.
- Deiyonize devrede galvaniz ve bakır boru kullanmayın; paslanmaz, PE veya PP tercih edin ve devredeki metal cinsini olabildiğince teke indirin.
- İletkenliği düzenli ölçün ve reçine kartuşunun değişimini süreye değil ölçüme bağlayın. Sabit periyot hem erken hem geç değişime yol açar.
- Tezgâh girişine uygun incelikte filtre koyun; föydeki asgari basınç şartını hat kayıplarıyla birlikte doğrulayın.
- Grubun arıza ve akış alarmlarının tezgâhın kontrol devresine bağlanması, su kesildiğinde ışının da durmasını sağlar. Bu kilitlemenin nasıl kurulacağını proje aşamasında birlikte belirliyoruz.
- Grup dış ortamda kalacaksa donma koruması bir tasarım kararıdır. Antifriz kullanımı çoğu lazer kaynağında üreticinin onayına bağlı olduğu için, onay yoksa hattı ayırma ve boşaltma kurgusu planlanmalıdır.
- Devreye alırken tezgâh föyündeki debi, sıcaklık ve iletkenlik değerleri bağlayıcıdır; grubun ayarlarını bu değerlere göre yapıyoruz.
Seçimi birlikte yapalım
Tek tezgâhlı bir atölyede KPLN 26.1 çoğu zaman yeterli olurken, çok tezgâhlı bir hatta yükün toplamı kadar kademe yapısı ve sistem hacmi de belirleyici oluyor. Serinin tamamını ürün gamı sayfasında görebilir, modelleri karşılaştırma aracıyla yan yana koyabilir, terimler için teknik sözlüğe bakabilir, benzer bir yük hesabını farklı bir proses için plastik enjeksiyon sayfasında inceleyebilirsiniz. Tezgâh föylerinizi gönderin, ısı yükünü ve devre kurgusunu birlikte çıkaralım: teklif alın.
Bu uygulama için önerilen modeller
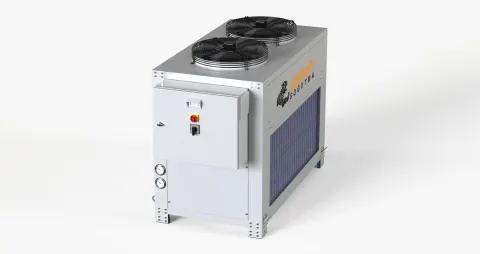
KPLN 26.1 Hava Soğutmalı Su Soğutma Grubu (Chiller) — 23.000 kcal/h
- Soğutma gücü
- 26,7kW
- Kompresör
- 1adet
- Su debisi
- 4,5m³/h
Tek bir 6 kW fiber kaynağın rezonatör ve optik yükünü 26,7 kW kapasiteyle rahatça taşır; 125 litrelik tank tek tezgâhın basamaklı yükünde yeterli tamponu sağlar.

KPLN 40.1 Hava Soğutmalı Su Soğutma Grubu (Chiller) — 35.000 kcal/h
- Soğutma gücü
- 40,7kW
- Kompresör
- 1adet
- Su debisi
- 7,0m³/h
İki adet 6 kW tezgâh ya da tek bir 12 kW kaynak için 40,7 kW ve 200 litre tank; tek kompresörlü olduğu için kısmi yükte sistem hacmini büyütmek gerekir.
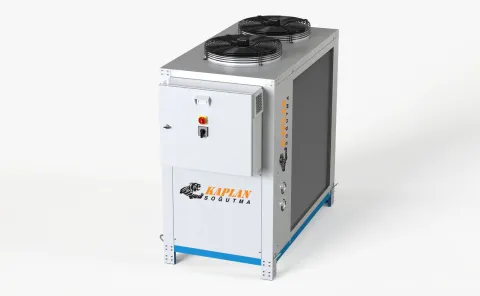
KPLN 55.2 Hava Soğutmalı Su Soğutma Grubu (Chiller) — 48.000 kcal/h
- Soğutma gücü
- 55,8kW
- Kompresör
- 2adet
- Su debisi
- 9,6m³/h
Yukarıdaki üç tezgâhlı 52 kW'lık senaryonun karşılığı; iki kompresörlü kademe, lazerin ani yük düşüşlerinde set noktasını daha kararlı tutar.

KPLN 100.2 Hava Soğutmalı Su Soğutma Grubu (Chiller) — 86.000 kcal/h
- Soğutma gücü
- 100,0kW
- Kompresör
- 2adet
- Su debisi
- 17,0m³/h
12 kW ve üzeri birden çok tezgâhın bulunduğu hatlarda 100,0 kW kapasite ve 17,0 m³/h debi ile merkezî besleme, ileride tezgâh eklemeye de yer bırakır.
Sıkça sorulanlar
Kaba bir başlangıç kuralı olarak fiber kaynaklarda ışın gücünün 2–2,5 katı, CO2 kaynaklarda 4–6 katı soğutma kapasitesi hesaplanır. 6 kW'lık bir fiber kaynak için bu 13–15 kW'a, 12 kW için 26 kW mertebesine karşılık gelir. Bu yalnızca ön elemedir; kesin seçim tezgâh föyündeki ısı yükü, debi ve basınç değerleriyle yapılır. Föyleri teklif formu üzerinden gönderirseniz hesabı birlikte çıkarırız.
Rezonatör devresi soğuk olmalıdır çünkü pompa diyotlarının dalga boyu sıcaklıkla kayar ve emilim tepesinden uzaklaşınca verim düşer; bu devre tipik olarak 20–25 °C'de tutulur. Optik devre ise tam tersine sıcak tutulur: kolimatör, kesim kafası ve fiber çıkışının yüzey sıcaklığı ortam çiy noktasının üzerinde kalmazsa optik yüzeyde yoğuşma olur. Nemli bir yaz gününde çiy noktası 27 °C'yi bulabildiği için bu devre 28–32 °C bandında çalıştırılır.
Yumuşatma suyun sertliğini alır ama iletkenliğini almaz; sodyum iyonları suda kalmaya devam eder. Tezgâh föyünde iletkenlik için bir üst sınır veriliyorsa yumuşatılmış su bu şartı karşılamaz. Ayrıca deiyonize su tek başına yeterli değildir: iyonu alınmış su agresif olduğu için iletkenliği bir bant içinde tutan reçine kartuşu ve düzenli ölçüm gerekir. Uygulamada en sağlam kurgu, DI devresini plakalı bir ara eşanjörle grubun su devresinden ayırmaktır.
Bu bir kapasite sorusu değil, kademe ve hacim sorusudur. Yük tek adımda düştüğünde sıcaklığın sapmaması için devrede yeterli su bulunmalıdır: V = Q · t / (ρ · c · ΔT) bağıntısıyla, 26 kW'lık bir adım ve 90 saniyelik tepki süresi için 1 K sapmayı sınırlamak yaklaşık 560 litre ister. Bunun için tank hacmine ilave denge tankı ekliyor, çok kompresörlü modellerle kademe sayısını artırıyor ve gerektiğinde tezgâh tarafına ayrı bir hassas devre kuruyoruz.
Bu bir kapasite sorusu değil, kademe ve hacim sorusudur. Yük tek adımda düştüğünde sıcaklığın sapmaması için devrede yeterli su bulunmalıdır: V = Q · t / (ρ · c · ΔT) bağıntısıyla, 26 kW'lık bir adım ve 90 saniyelik tepki süresi için 1 K sapmayı sınırlamak yaklaşık 560 litre ister. Bunun için tank hacmine ilave denge tankı ekliyor, çok kompresörlü modellerle kademe sayısını artırıyor ve gerektiğinde tezgâh tarafına ayrı bir hassas devre kuruyoruz.
Kapasite olarak evet, ama tek bir devreyle değil. Lazerin su kalitesi şartı ve sıcaklık toleransı diğer makinelerden farklıdır; ortak bir açık devre lazer kaynağını kirletir. Doğru kurgu, grubun ürettiği soğuk suyu ana devre olarak kullanıp lazeri ara eşanjörle ayrılmış kendi devresine almaktır. Bu durumda grup, en düşük sıcaklığı isteyen tüketiciye ve eşanjörün 2–3 K yaklaşma farkına göre seçilir. Kapasite karşılaştırması için ürün gamına bakabilirsiniz.
Hava soğutmalı bir grup, çektiği ısıya kompresör gücünü de ekleyerek bulunduğu ortama atar. İçeride konumlandırılırsa atölye havası ısınır ve grup bir süre sonra kendi attığı sıcak havayı emmeye başlar. Dışarıda ise kondenser tozdan ve kesim dumanından daha çok etkilenir, kışın donma koruması gerekir. Uygulamada tercih genellikle dış konumdan yana olur; kritik olan, emişin duman atış noktasından uzak ve serbest kalmasıdır.
Evet. KPLN serisinin kataloglanan değerleri 12/7 °C su ve 35 °C ortam koşulunda geçerlidir. Ortam sıcaklığı yükseldikçe yoğuşma basıncı artar ve soğutma kapasitesi düşer; kirli bir kondenser bu etkiyi katlar. Bu yüzden lazer uygulamalarında seçimi katalog nominaline değil, tesisin gerçek tepe koşullarına göre yapıyoruz. Modelleri kapasite ve debi ekseninde karşılaştırma sayfasında yan yana görebilirsiniz.